Зміст 5
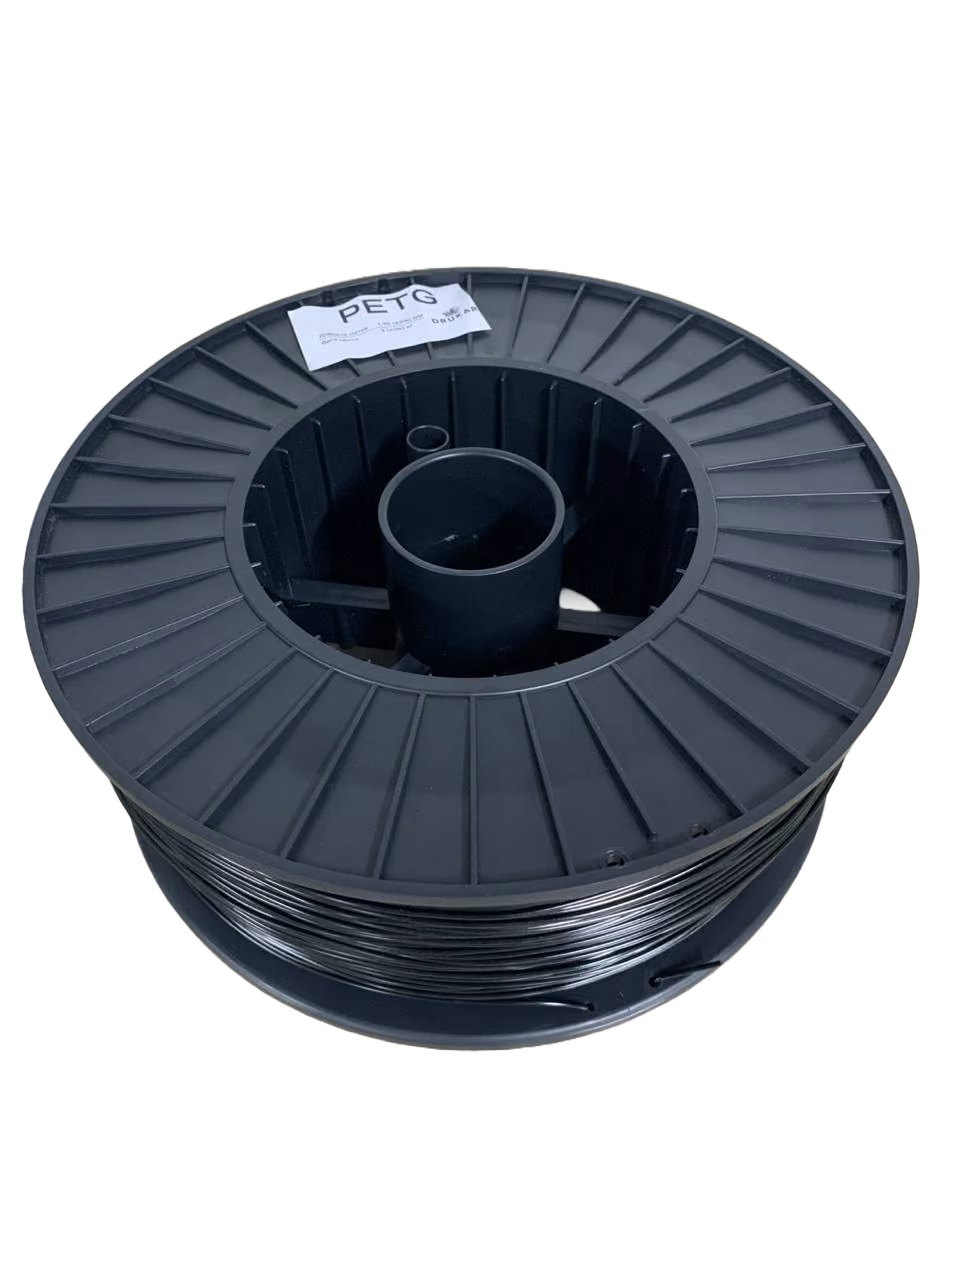
PETG (поліетилентерефталат-гліколь) — один із найпопулярніших філаментів для FDM-друку. Він міцніший і довговічніший за PLA, майже не дає усадки на відміну від ABS і не потребує закритої камери. Нижче — характеристики PETG-пластику DRUKAR 1,75 мм, рекомендовані режими друку та поради зі зберігання.
Характеристики PETG DRUKAR 1,75 мм
| Параметр | Значення |
|---|---|
| Діаметр нитки | 1,75 мм (±2%) |
| Овальність | ±2% |
| Технологія друку | FDM |
| Вага нетто | 2,5 / 3 кг (±1%) |
| Довжина нитки | ≈1000 м (±1%) |
| Щільність | 1,24 г/см³ |
| Водопоглинання (24 год при 23 °C) | 3% |
| Склад | базовий полімер (ПЕТФ, PET), 1,4-біс(гідроксиметил)циклогексан (CHDM), барвник |
| Гарантійний термін | 12 місяців |
CHDM у складі — це і є «G» у назві PETG: гліколь-модифікатор робить пластик менш крихким і прозорішим, ніж звичайний PET, і знижує температуру друку.
Режими друку
| Параметр | Рекомендація |
|---|---|
| Температура екструдера | 245–260 °C |
| Температура столу | 70–80 °C |
| Обдув моделі | не обовʼязковий |
| Тип принтера | відкритий або закритий |
Режими можуть відрізнятися залежно від швидкості друку і моделі принтера. Почніть із середини діапазону (250 °C / 75 °C) і підберіть температуру за тестовою моделлю.
Кілька практичних порад:
- Адгезія. PETG дуже добре прилипає до столу — на гладкому PEI він може відірвати шматок покриття. Використовуйте текстурований лист або тонкий шар клею як роздільник.
- Перший шар. Не притискайте сопло так сильно, як для PLA: трохи більший зазор зменшує налипання пластику на сопло.
- «Павутиння». PETG схильний до тонких ниток між деталями. Допомагає налаштування ретракту і зниження температури на 5–10 °C.
- Обдув. Слабкий обдув (20–50%) покращує мости й нависання, але сильний погіршує зчеплення шарів.
Зберігання і сушіння PETG
PETG гігроскопічний: водопоглинання DRUKAR — 3% за добу. Вологий пластик «тріщить» у соплі, дає бульбашки, нитки і слабкі шари.
- Зберігайте котушку в заводській герметичній упаковці або у вакуумному контейнері з силікагелем, у сухому приміщенні при 5–30 °C і відносній вологості 50–70%.
- Якщо котушка лежала відкритою, перед друком висушіть її: зазвичай достатньо 4–6 годин при 60–65 °C у сушарці для філаменту.
PETG чи PLA, чи ABS?
| PLA | PETG | ABS | |
|---|---|---|---|
| Простота друку | найпростіший | середня | складніший, потрібна камера |
| Ударостійкість | низька | висока | висока |
| Термостійкість | ~55 °C | ~70 °C | ~95 °C |
| Усадка і деформація | мінімальні | мінімальні | помітні |
| Хімічна стійкість | низька | висока | середня |
| Запах при друку | майже немає | майже немає | помітний |
PETG — хороший компроміс: друкується майже так само просто, як PLA, а за міцністю і стійкістю до води та хімії наближається до ABS. Тому з нього роблять корпуси, кріплення, деталі для вулиці, ємності й функціональні прототипи.
Серійні деталі з PET і Co-PET
Якщо вам потрібні не котушки, а готові деталі, Easy3Dprint друкує партії пластикових виробів на FDM-фермі з PET, Co-PET (сополіестер сімейства PETG), ABS, PC та інших матеріалів — без прес-форм і з можливістю змінювати конструкцію між партіями.
- Про друк PET і PETG — 3D-друк PET-пластиком.
- Порівняння всіх матеріалів — характеристики матеріалів.
- Великі партії без прес-форм — серійне виробництво пластикових виробів.
- Орієнтовна вартість — калькулятор ціни 3D-друку.